收藏鄧氏
 在線留言
 網(wǎng)站地圖
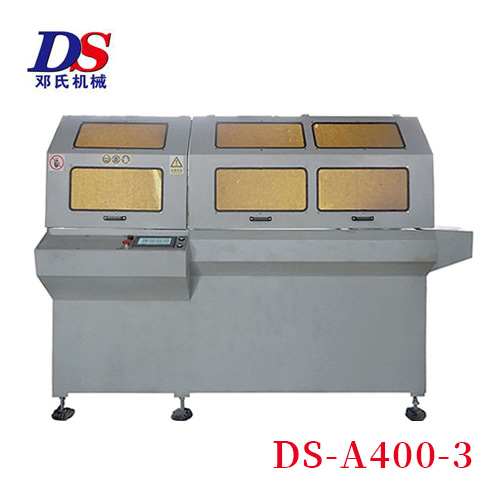
鋁型材精密切割機(jī)如何保證鋸切型材的切面質(zhì)量
鋁材在加工時經(jīng)常會遇到切面不夠光滑,很多時候會因?yàn)樵O(shè)備或者鋸片出現(xiàn)問題時導(dǎo)致切割不良,但是有的時候還會因?yàn)橐恍┬〖?xì)節(jié)方面的問題,也會導(dǎo)致鋁型材精密切割機(jī)鋸切不良,像這種情況你遇到過哪些?
1、開機(jī)前檢查送料架滾筒是否同步轉(zhuǎn)動,保護(hù)氈是否完好干凈。提供鋁型材擠壓模具設(shè)計(jì)培訓(xùn)
2、 機(jī)床臺面是否干凈,對料框或料架進(jìn)行檢查,保護(hù)氈是否完好,料框底部和兩邊有無螺絲松動。
3、抬料到料架,抬料高度高于料框10cm以上,再放到料架,避免型材和料框相互碰傷,同時應(yīng)做到輕拿輕放。
4、鋸切時多支鋸對機(jī)臺上的鋁屑進(jìn)行清掃,再進(jìn)行下批料的鋸切。多只鋸切是要主注意壓料裝置,要保證壓住和鋸切穩(wěn)定,多只鋸切對鋸片的齒數(shù)和角度都有相應(yīng)的要求,和單一鋸切不同。
5、裝框過程中,型材應(yīng)與料框兩邊要保持一定距離。型材與型材之間要有一定的間隙或用高溫氈支與支隔開。避免擦花、碰傷。鋸切后的型材必須擺放整齊,兩端無毛刺,鋸口無變形,無油跡;而型材表面上的鋁屑應(yīng)吹干凈,防止鋁屑對型材進(jìn)行二次擦傷。
6、型材裝框時必須遵循長料在下、短料在上,厚料在下、薄料在上的擺放原則
7. 在鋸切型材中,最新的冷卻系統(tǒng)是微量潤滑系統(tǒng),噴油量和噴油間隔時間都可以控制,用時間繼電器控制。保證鋸切材料切割面光滑無毛刺。
如果你還有鋸切方面的疑慮歡迎致電:400-6462-898,我們會安排技術(shù)人員跟您一對一對接交流。
“推薦閱讀”
- 鋁型材切割機(jī)哪個廠家可以非標(biāo)定制【鄧氏切鋁機(jī)】
- 鋁型材切割機(jī)打料問題解決辦法【鄧氏切鋁機(jī)】
- 專門加工角碼的全自動角碼切割機(jī)優(yōu)勢【鄧氏切鋁機(jī)】
- 全自動切割機(jī)能不能同時加工鎂、鋁合金【鄧氏切鋁機(jī)】
- 鋁型材切割機(jī)為什么不能切鋼材【鄧氏切鋁機(jī)】
- 精度高又節(jié)省成本【鄧氏切鋁機(jī)】半自動切鋁機(jī)不香嗎
- 橫向走刀的全自動鋁材切割機(jī)優(yōu)勢【鄧氏切鋁機(jī)】
- 材質(zhì)偏軟的小鋁管選什么鋁管切割機(jī)好【鄧氏切鋁機(jī)】
- 為什么選擇【鄧氏切鋁機(jī)】的鋁管切割機(jī)
- 切空心圓管選什么鋁管切割機(jī)不變形【鄧氏切鋁機(jī)】
 客服熱線400-6462-898
 郵箱sales@ksds88.com
 地址江蘇省昆山市張浦鎮(zhèn)紫金路180號